精密机械设备中的多类轻量化铝制结构零件加工项目探析
引言
随着现代工业向高精度、高效率、低能耗方向快速发展,精密机械设备对结构零件的性能要求日益严苛。轻量化已成为提升设备动态响应、降低能耗与磨损的重要途径。铝合金因其密度低、比强度高、耐腐蚀及易加工等特性,成为精密机械设备中轻量化结构零件的首选材料。多类轻量化铝制结构零件的加工并非易事,涉及材料特性、结构复杂性、精度控制及批量一致性等多重挑战。本文围绕精密机械设备中多类轻量化铝制结构零件的加工项目,从材料选择、加工工艺、精度保障及质量控制等方面展开探讨。
一、轻量化铝制结构零件的类型与特点
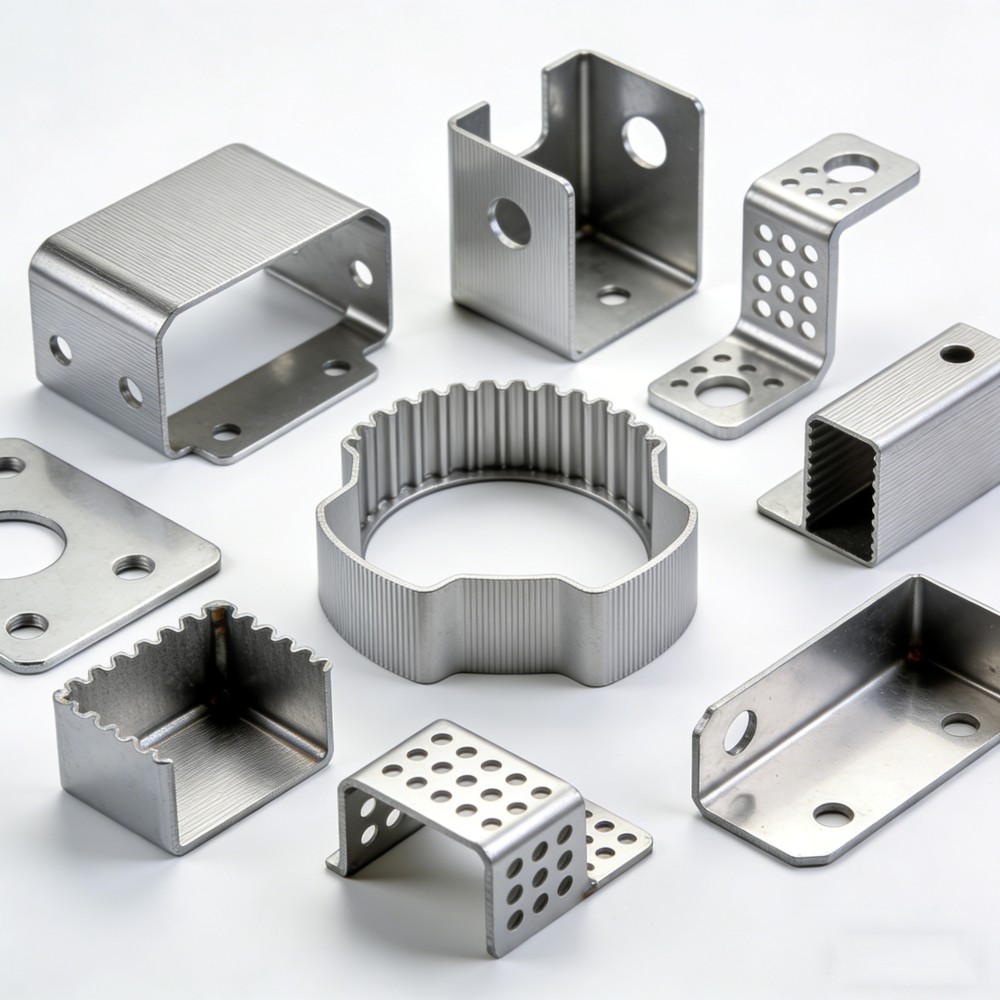
精密机械设备中常见的轻量化铝制结构零件包括:
- 框架类零件:如设备机架、横梁、立柱等,要求高刚性与尺寸稳定性。
- 壳体类零件:如电机壳、减速器壳、传感器外壳,需兼顾密封性与散热性。
- 连接类零件:如法兰、支架、连接板,强调孔系位置精度与疲劳强度。
- 运动类零件:如导轨滑块、连杆、摆臂,对重量与惯性有严格限制。
这些零件的共同特点是:壁薄、筋多、槽深、孔系复杂,且往往具有非对称结构。輕量化设计常采用拓扑优化或中空结构,导致加工时易变形、振刀,对工艺系统提出极高要求。
二、材料选择与热处理
常用铝合金牌号包括6061、7075、2024等。6061具有良好的综合性能与焊接性,适用于框架与壳体;7075强度高但加工硬化倾向大,适合高负载运动件;2024耐热性较好,但耐蚀性需表面处理。
为消除内应力、稳定尺寸,加工前常进行去应力退火;对于要求高尺寸精度的零件,粗加工后需进行中间退火或时效处理,再进行精加工。
三、关键加工工艺
1. 高速切削技术
采用高转速、小切深、快进给策略,可有效降低切削力与热变形。硬质合金涂层刀具(如TiAlN)及金刚石刀具(PCD)适用于铝件精加工,能获得Ra0.4以下表面粗糙度。
2. 薄壁件装夹与支撑
针对薄壁易变形问题,可采用真空吸盘、低熔点合金填充、专用仿形夹具或自适应多点支撑。合理设计夹紧点与夹紧力,避免过定位。
3. 精密孔系加工
对于孔距公差±0.01mm的孔系,宜采用加工中心一次装夹完成钻、扩、铰或镗。使用高效冷却润滑可抑制积屑瘤,提高孔壁质量。
4. 复合加工与自动化
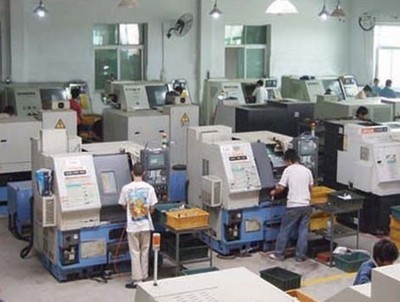
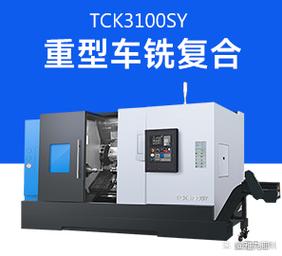
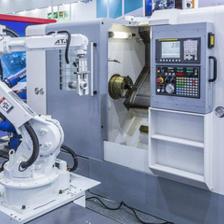
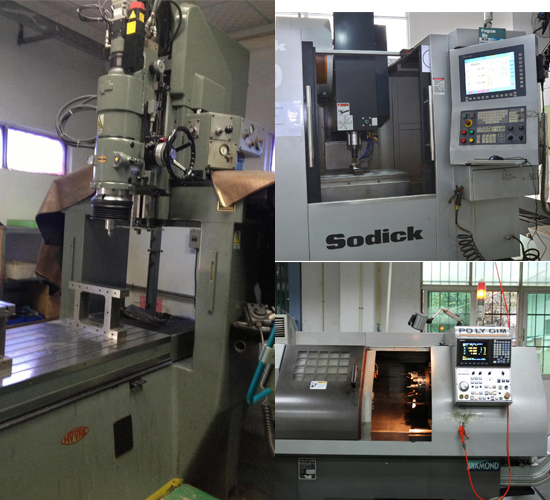
车铣复合、五轴联动加工中心可减少装夹次数,提高位置精度。对于批量生产,可集成机器人上下料与在线检测,实现无人化值守。
四、精度保障与检测
- 在线检测:采用激光对刀仪、接触式测头进行尺寸与位置实时补偿。
- 三坐标测量:对首件与抽检件进行全尺寸检测,评估CPK值。
- 表面完整性:检测残余应力、显微硬度与表面缺陷,防止微裂纹导致疲劳失效。
五、项目组织与质量控制
多类零件加工项目通常具有多品种、变批量特点,需建立柔性制造系统。建议:
- 制定统一工艺规范,分类编制工艺卡。
- 建立刀具管理系统,实现寿命监控与集中刃磨。
- 实施统计过程控制,对关键尺寸进行SPC监控。
- 开展首件评审与工艺验证,确保批量一致性。
- 对操作人员进行精密加工与检测培训。
六、典型案例
某精密设备机架由6061-T6铝合金整体加工而成,外形尺寸800mm×600mm×200mm,壁厚最小2mm,平面度要求0.03mm/500mm。通过粗加工-去应力-半精加工-精加工流程,配合真空吸盘与多点支撑,最终平面度达0.02mm/500mm,孔距误差小于0.015mm,零件重量较钢制方案减轻62%,设备动态响应提升约18%。
##
多类轻量化铝制结构零件加工是精密机械设备升级的关键环节。只有从材料、工艺、装备、检测及管理多维度协同优化,才能实现高精度、高一致性与高效率的统一。随着智能化与增材制造技术的发展,铝制结构零件将向更轻、更精、更集成的方向演进,为精密机械设备带来新的性能突破。
如若转载,请注明出处:http://www.fansenedux.com/product/21.html
更新时间:2026-09-15 09:03:40